
企业动态
Company News 更新时间:2026-10-23
 点击次数:105
打浆度测试仪是造纸实验室中用于测定纸浆滤水性能的核心检测设备,测量结果以肖伯尔-瑞格勒度(°SR)表示。打浆度直接反映纤维经过打浆或精磨后的切断、分丝帚化和润胀程度——SR值越高,滤水越慢,打浆程度越深;SR值越低,滤水越快,打浆程度越浅。
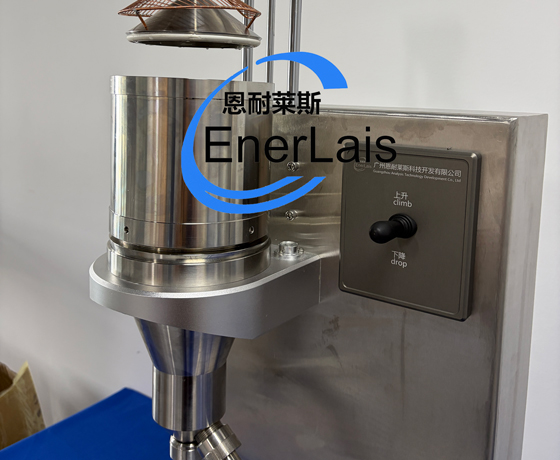
气动款是在传统手动打浆度仪基础上引入气动控制技术的升级产品。其核心变化在于密封锥体的升降方式:手动款需要操作者用手压下密封锥体并保持恒定压力,气动款则通过气缸结构以压缩空气为动力源,实现密封锥体的自动升降与密封。这一结构变化看似简单,却直接影响了测试数据的重复性和操作人员的长期工作负荷。
在造纸行业的质量控制体系中,打浆度测试仪的地位可以用“离不开”来形容。从原料进厂到打浆工段再到成纸质量追溯,打浆度数据贯穿始终。而气动款的出现,解决的正是传统手动款在数据一致性和操作舒适度上的长期痛点。在这一细分领域,一些长期专注造纸检测仪器的厂家,如恩耐莱斯,围绕气动款的结构稳定性和操作便捷性进行了持续的产品打磨。
打浆工序决定了纤维的形态和表面状态,进而决定成纸的强度、匀度、紧度、透气性等关键物理指标。打浆不足,纤维间结合力不够,纸张强度不达标;打浆过度,纤维被过度切断,滤水困难,纸机脱水负荷加重,能耗攀升。
打浆度数据就是打浆工序的“仪表盘”。没有这个数据,打浆操作只能凭经验、凭手感,批次间的质量波动无法量化,工艺优化也无从下手。对于造纸企业而言,打浆度检测的规范化程度,直接反映了工艺控制的精细化水平。
纸浆的滤水速度与打浆度成反比关系。SR值偏高,浆料在网部脱水慢,纸机车速受限,蒸汽消耗增加;SR值偏低,纤维结合力不足,成纸强度下降。对于高速纸机而言,打浆度的微小波动都可能被放大为断纸、纸病等生产事故。实时、准确的打浆度检测,是纸机稳定运行的前置条件。
当成品纸出现强度不达标或印刷适性异常时,追溯链条往往要回到打浆工段。打浆度数据是否完整、是否可追溯,直接决定了质量问题能否被快速定位。对于需要通过ISO质量体系审核和客户验厂的企业,打浆度检测记录的规范性和可追溯性是审核的重点项之一。
正因如此,造纸企业对打浆度测试仪的要求早已不止于“能测”,而是要求数据准、操作稳、可追溯。恩耐莱斯在造纸检测仪器领域的产品设计,正是围绕这三个维度展开的。
手动款打浆度仪的最大痛点在于密封锥体的压紧力度完全依赖操作者。力气大了,滤水偏慢,SR值偏高;力气小了,密封不严,漏气漏浆,SR值偏低。同一浆样由不同操作者测试,SR值可能相差5至10度。
气动款通过气缸结构驱动密封锥体,压紧力度由气压精确控制,每次测试的密封条件趋于一致。在这一环节上,恩耐莱斯气动款打浆度测试仪采用弹簧预紧机构与气动加压相结合的设计,使密封锥体的橡胶密封圈与滤水筒底部保持恒定压力,从结构上减少了手动操作因人而异带来的数据波动。
日检测量大的实验室,操作人员每天可能需要压紧密封锥体数十次。手动操作不仅体力消耗大,疲劳状态下施加的压力也难以保持一致,直接影响测试结果的重复性。
气动款的操作逻辑相对简化:操作者将制备好的浆料倒入滤水室,按下气动按钮,密封锥体即通过气动系统自动升起或压紧。恩耐莱斯在气动款打浆度测试仪的结构设计中,将水平泡、伸缩式释放手柄等操作细节纳入考量,以降低长期频繁操作带来的疲劳感。
手动操作时,密封锥体与滤水筒底部的对中精度完全依赖操作者的经验和手感。对中不良会导致密封圈局部受力不均,长期使用后密封圈偏磨,漏浆风险上升。
气动款通过三足调平机构调节密封锥体的对中性,使密封锥体与滤水筒底部的结合面保持均匀受力。恩耐莱斯在气动款产品上采用的三足调平结构,正是针对这一长期使用中的偏磨问题所做的设计应对。
选购气动款打浆度测试仪时,以下参数必须逐项核对,任何一项偏差都可能导致测试结果失效:
| 参数项目 | 标准要求 | 偏差后果 |
|---|---|---|
| 测量范围 | 0~100°SR | 覆盖绝大多数纸浆检测需求 |
| 溢流口泄水时间 | 149±1秒 | 超差则滤水条件改变,SR值失真 |
| 剩余体积 | 7.5~8.0mL | 直接影响SR换算基准 |
| 密封锥体上升速度 | 100±10mm/s | 速度不稳导致滤水波动 |
| 气源压力要求 | ≥0.3MPa | 气源不足则无法正常工作 |
| 工作环境 | 温度20~40℃,湿度<85% | 超出范围影响重复性 |
恩耐莱斯气动款打浆度测试仪在上述核心参数上均经过逐项计量校准,溢流口泄水时间控制在149±1秒,剩余体积稳定在7.5~8.0mL区间,密封锥体上升速度经气动系统精确控制确保匀速。这些参数层面的校准工作,是保障测试数据准确性和一致性的基础。
一台合格的气动款打浆度测试仪必须严格遵循以下国内外标准,否则检测结果不具备法律效力和行业可比性:
| 标准编号 | 标准名称 |
|---|---|
| GB/T 3332-2004 | 《纸浆 打浆度的测定(肖伯尔-瑞格勒法)》 |
| ISO 5267-1 | 《纸浆—滤水性能的测定 第1部分:肖伯尔-瑞格勒法》 |
| QB/T 1054-2004 | 《纸浆打浆度测定仪》 |
恩耐莱斯气动款打浆度测试仪严格符合上述标准要求,每一台设备出厂前均经过严格的计量校准,确保数据结果与国际国内标准完全对标,帮助用户顺利通过各类质量审核与客户验厂。
在打浆工段,操作人员需要根据打浆度数据实时调整磨浆参数。气动款的快速测试能力和数据一致性,使打浆工段的班中抽检更加可靠。恩耐莱斯气动款打浆度测试仪的操作便捷性,使得频繁抽检不会给操作人员带来过重的体力负担。
质检中心需要对各工段的浆料进行打浆度检测,以判断工艺是否处于受控状态。气动款的密封稳定性确保了不同班次、不同操作人员之间的数据可比性。恩耐莱斯在设备交付环节提供操作培训,协助质检人员建立标准化的测试流程。
不同批次商品浆的打浆度特性存在差异,进厂检验时需要通过打浆度数据判断原料是否符合工艺要求。气动款的自动化操作降低了检验人员的工作强度,也减少了人为因素对检验结论的干扰。在这一场景中,恩耐莱斯气动款打浆度测试仪的稳定密封结构有助于提升批次间检验结果的可比性。
高校和科研院所在制浆造纸实验中,需要精确测定不同纤维原料在不同打浆条件下的打浆度变化。气动款的稳定性和可重复性,为实验数据的可靠性提供了保障。恩耐莱斯在科研用户群体中提供的技术支持和校准服务,也为长期实验数据的连续性提供了保障。
气动款以压缩空气为动力源,实验室需要具备稳定、洁净的压缩空气供应,气源压力不低于0.3MPa。选型前应确认实验室气路条件是否满足,否则设备到货后无法正常运行。恩耐莱斯在选型咨询阶段通常会协助用户核对实验室气源条件,避免设备到场后因气源不匹配而无法投入使用。
气动款长期在潮湿环境中使用,材质直接决定设备寿命。优质机型采用不锈钢设计,相比手动款的磷青铜材质,耐腐蚀性和使用寿命更优。恩耐莱斯气动款打浆度测试仪采用全不锈钢材质制造,以适应造纸实验室的高湿度环境。
气动款的校准涉及溢流口泄水时间验证、剩余体积验证、密封锥体上升速度检查等多个项目。厂家应提供详细的校准规范和技术支持,确保用户能够独立完成日常校准。恩耐莱斯为用户提供的操作培训和技术支持中,包含校准流程的建立与维护规范的指导,帮助用户形成可持续的自主校准能力

 当前位置: