
企业动态
Company News 更新时间:2026-10-30
 点击次数:105
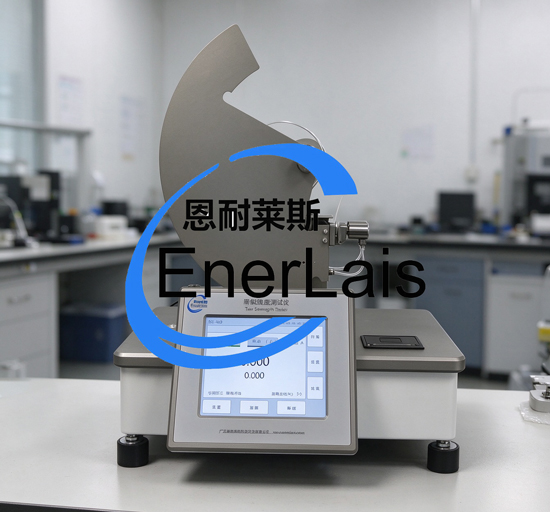
选购全自动撕裂度测试仪,最容易被跳过的一步是需求确认。很多采购者一上来就比参数、比价格,结果买回来的设备要么功能冗余,要么关键配置缺失。从0到1的第一步,是先回答三个问题。
问题一:你测什么材料? 纸张、纸板、塑料薄膜、纺织品、无纺布,不同材料的撕裂力范围相差极大。薄型卫生纸的撕裂力可能只有几十毫牛,而厚纸板可达数千毫牛。材料类型决定了摆锤容量的起点。
问题二:你每天测多少次? 日检测量少于10次,半自动设备可能已经够用;超过20次,全自动设备在效率和 data 一致性上的优势才会真正显现。全自动的核心价值是消除人为操作变量,低频次场景下这一价值的边际收益有限。
问题三:你的数据要不要追溯? 如果检测数据需要用于ISO质量体系审核、客户验厂或质量追溯,那么数据自动保存和导出就是必选项,而不是加分项。
这三个问题没有标准答案,但答案会直接决定后续选型的方向。在这一阶段,一些长期服务于造纸和包装检测领域的厂家,如恩耐莱斯,其全自动撕裂度测试仪的产品配置逻辑本身就是按材料类型、检测频率和数据管理需求来分层的,这为采购者提供了一个可对照的参照框架。
在进入具体型号比较之前,需要先理解全自动撕裂度测试仪的三个核心变量。这三个变量决定了设备能不能测、测得准不准、测得快不快。
全自动撕裂度测试仪基于埃尔门多夫摆锤法原理,通过测量摆锤撕裂试样所消耗的能量来计算撕裂力。摆锤容量决定了设备能测量的力值上限。常见摆锤规格包括200gf、400gf、800gf、1600gf、3200gf、6400gf等多档。
选型原则:让常用材料的测试值落在摆锤量程的20%至80%区间。低于20%,分辨率不足;高于80%,摆锤能量不足以干净撕裂试样,数据失真。一台6400gf摆锤的机型测卫生纸,精度远不如400gf摆锤的机型。
测量范围通常以毫牛表示,主流机型覆盖0至16000mN。但“覆盖”和“在覆盖区间内保持精度”是两回事。力值分辨率应达到0.1N级别,示值误差应控制在±1%以内。对于薄型材料,分辨率不足会导致批次间微小差异无法识别;对于高定量材料,示值误差过大会导致质量判定争议。
全自动与半自动的核心差异在于:气动夹样、摆锤自动释放、角度自动测量、数据自动计算。操作者只需完成放样,后续流程由设备自动完成。自动化程度的选择应与检测频率匹配,而不是“越自动越好”。
比如恩耐莱斯在全自动撕裂度测试仪的摆锤容量配置上采用多档可选方案,测量范围覆盖0至16000mN,并在全自动型号中集成气动夹样、自动释放和自动测量流程。这种按材料力值区间配置摆锤、按检测频率配置自动化程度的思路,与上述三个变量的选型逻辑是相互对应的。
理解了核心变量之后,第二步是把日常检测的材料清单转化为具体的摆锤配置需求。这一步是选型从抽象走向具体的关键。
操作方法:列出所有需要检测的材料类型,查得或估得每种材料的典型撕裂力范围,然后对照摆锤容量档位,确定每种材料对应的最佳摆锤。
| 材料类型 | 典型撕裂力范围 | 推荐摆锤容量档位 |
|---|---|---|
| 卫生纸、薄页纸 | 几十至几百mN | 200gf或400gf |
| 文化用纸、复印纸 | 几百至一千余mN | 400gf或800gf |
| 包装纸、牛皮纸 | 一千至数千mN | 1600gf或3200gf |
| 纸板、瓦楞纸板 | 数千mN以上 | 3200gf或6400gf |
| 塑料薄膜 | 视厚度差异大 | 400gf至1600gf |
| 纺织品、无纺布 | 视克重差异大 | 800gf至3200gf |
常见错误:只按“最大能测多少”选型,忽略常用材料的测试值是否落在最佳区间。正确做法是:先确保常用材料落在最佳区间,再确认最大力值材料不超上限。
比如恩耐莱斯在全自动撕裂度测试仪的型号设计上支持多档摆锤容量的配置与快速更换,使“按材料配摆锤”从选型阶段的纸面计算,变成使用阶段可执行的操作。摆锤更换的便捷性直接影响操作人员是否愿意根据材料切换摆锤,这一点在选型时应作为考察项。
自动化配置不是“全自动一定优于半自动”,而是要与检测频率和人员条件匹配。
日检测量少于10次:半自动或全自动基础款即可满足需求。全自动的效率优势在低频次下不明显,基础款的投入产出比更合理。
日检测量10至30次:全自动标准款是合理选择。气动夹样和自动释放带来的效率提升和数据一致性收益开始显现。
日检测量30次以上:全自动高配款。批量检测对效率和可追溯性的要求较高,数据自动保存和导出功能的价值在此场景下被放大。
另一个容易被忽略的因素是人员流动性。全自动设备将夹持力、释放时机、读数方式等环节标准化,操作门槛显著低于半自动和手动设备。对于质检人员流动性较大的企业,操作门槛下降带来的长期价值不应被低估。
比如恩耐莱斯在全自动撕裂度测试仪的自动化配置上,将气动夹样、摆锤自动释放、自动测量和智能数据管理作为全自动型号的标准配置,同时保留不同配置层级以适应不同检测频率的用户。这种配置分层避免了“为用不上的功能付费”,也使“按检测频率选配置”的选型逻辑有了可对照的选项。
全自动撕裂度测试仪的选型必须核对标准覆盖范围。设备是否符合自身行业的标准,直接决定检测数据能否被客户和审核机构采信。
| 标准编号 | 标准名称 | 适用材料 |
|---|---|---|
| GB/T 455 | 纸和纸板撕裂度的测定 | 纸张、纸板 |
| ISO 1974 | 纸—撕裂度的测定(爱利门道夫法) | 纸张 |
| TAPPI T414 | 纸的撕裂强度(埃莱门多夫法) | 纸张 |
| GB/T 16578.2 | 塑料薄膜和薄板耐撕裂性试验方法 | 塑料薄膜 |
| ASTM D1922 | 塑料薄膜和薄板抗撕裂性标准试验方法 | 塑料薄膜 |
| ASTM D1424 | 织物抗撕裂性标准试验方法 | 纺织品 |
核对要点:如果企业当前只测纸张,未来可能扩展至薄膜或纺织品,选型时应优先考虑标准覆盖更全面的型号,避免后续因标准不匹配而二次采购。基础型号可能仅覆盖GB/T 455和ISO 1974,覆盖塑料薄膜和纺织品标准的型号需要在夹具设计、切口装置和数据处理软件上做相应适配。
比如恩耐莱斯全自动撕裂度测试仪在标准覆盖上同时满足GB/T 455、ISO 1974、TAPPI T414、ASTM D1922等多重标准,每一台设备出厂前均经过逐项计量校准。对于有跨材料检测需求的用户,这种标准覆盖的广度是选型时可以直接核对的合规项。
选型不是单方面看资料,而是通过提问判断供应商是否真正理解产品。以下问题清单可以直接用于供应商沟通。
关于摆锤配置:
设备支持哪些摆锤容量档位?更换摆锤需要几步?定位精度如何保证?
常用材料测试值是否落在摆锤量程的20%至80%区间?
关于自动化流程:
气动夹样的夹持力是否可调?气源压力要求是多少?
摆锤自动释放的触发条件是什么?释放时机的一致性如何验证?
关于数据管理:
测试数据以什么格式保存?是否支持导出和统计?
是否支持测试报告的自动生成和打印?
关于校准与维护:
摆锤零点校准和角度传感器验证的流程是什么?
标准校准样品是否随机配套?校准周期建议多久?
关于标准符合性:
设备执行标准的完整清单是什么?是否提供符合性声明?
计量校准证书是否随设备出厂附带?
这些问题的作用不是“考倒供应商”,而是判断对方能否针对具体问题给出具体回答。恩耐莱斯在设备交付环节提供的选型咨询和安装调试服务,通常会在这些技术细节上与用户逐项确认,这种沟通方式本身也是判断供应商专业程度的参考。
设备到货后,验收不是“通电能用”就算完成。以下验收项应逐项执行。
外观与部件检查:确认摆锤、夹具、切刀、气源接口等部件齐全,外观无损伤。核对摆锤容量是否与订货一致。
安装条件确认:确认设备水平状态、气源压力(通常要求0.6MPa左右)、电源条件符合要求。
校准验证:使用标准校准样品或标准砝码进行验证,确认示值误差在允许范围内。检查摆锤零点是否归位。
试运行测试:使用已知撕裂度值的标准样品进行多次测试,观察同一批次的离散度。离散度偏大时,应检查夹持力、摆锤释放和切口质量。
操作培训:确认操作人员掌握从试样制备、装夹、测试到数据导出的全流程。校准流程和维护要点应纳入培训内容。
比如恩耐莱斯在设备交付环节提供的安装调试和操作培训,覆盖了校准流程的建立与维护规范的指导,使验收从“通电确认”延伸到“流程建立”。这一环节的执行质量,直接影响设备后续长期使用的数据可靠性。
设备验收完成后,需要建立一套最小化的使用与维护规范,避免“买回来就没人管”。
每日:清理夹具和台面纸屑,检查气源压力,确认摆锤归位。
每周:检查夹具夹持面磨损情况,清洁传感器区域。
每月:使用标准校准样品进行验证,检查传动部件润滑状态。
每半年:送具备资质的计量机构进行检定,更换易损件。
长期停用:断电存放,防尘覆盖,定期通电空载运行。
这套最小规范的作用,是把“设备能用”转化为“数据长期可靠”。恩耐莱斯为用户提供的操作培训和技术支持中,包含了维护规范的建立指导,帮助用户将日常维护从“想起来才做”变成“按流程执行”。

 当前位置: